Xeisdamast Schmiede
Damast-Ausbildungssimulation · Version 1.1 · November 2026
Schnellstart
- „Neuer Auftrag“ – oben steht, was der Kunde will: Messerform, Muster, Lagenzahl, Griff.
- Paketbau: Stahlkombination wählen, Lagen abwechselnd hell/dunkel auflegen, dann ① bis ④ der Reihe nach drücken und „Paket in die Schmiede“.
- Esse zünden: Poti ca. 15 %, Propan ca. 0,3 bar, „Zünden“, dann auf ca. 1 bar hochregeln.
- Paket in die Esse, Borax, auf hellgelb bringen, herausnehmen und am Lufthammer von der Mitte nach außen verschweißen.
- Strecken, trennen, stapeln, Muster bilden, Klinge schmieden, normalisieren, härten, schleifen, ätzen, Griff bauen – die Liste Arbeitsschritte rechts führt dich durch jeden Schritt.
- Bei der Abnahme bekommst du Punkte, eine Note und den Preis, den der Kunde zahlt.
Die Oberfläche
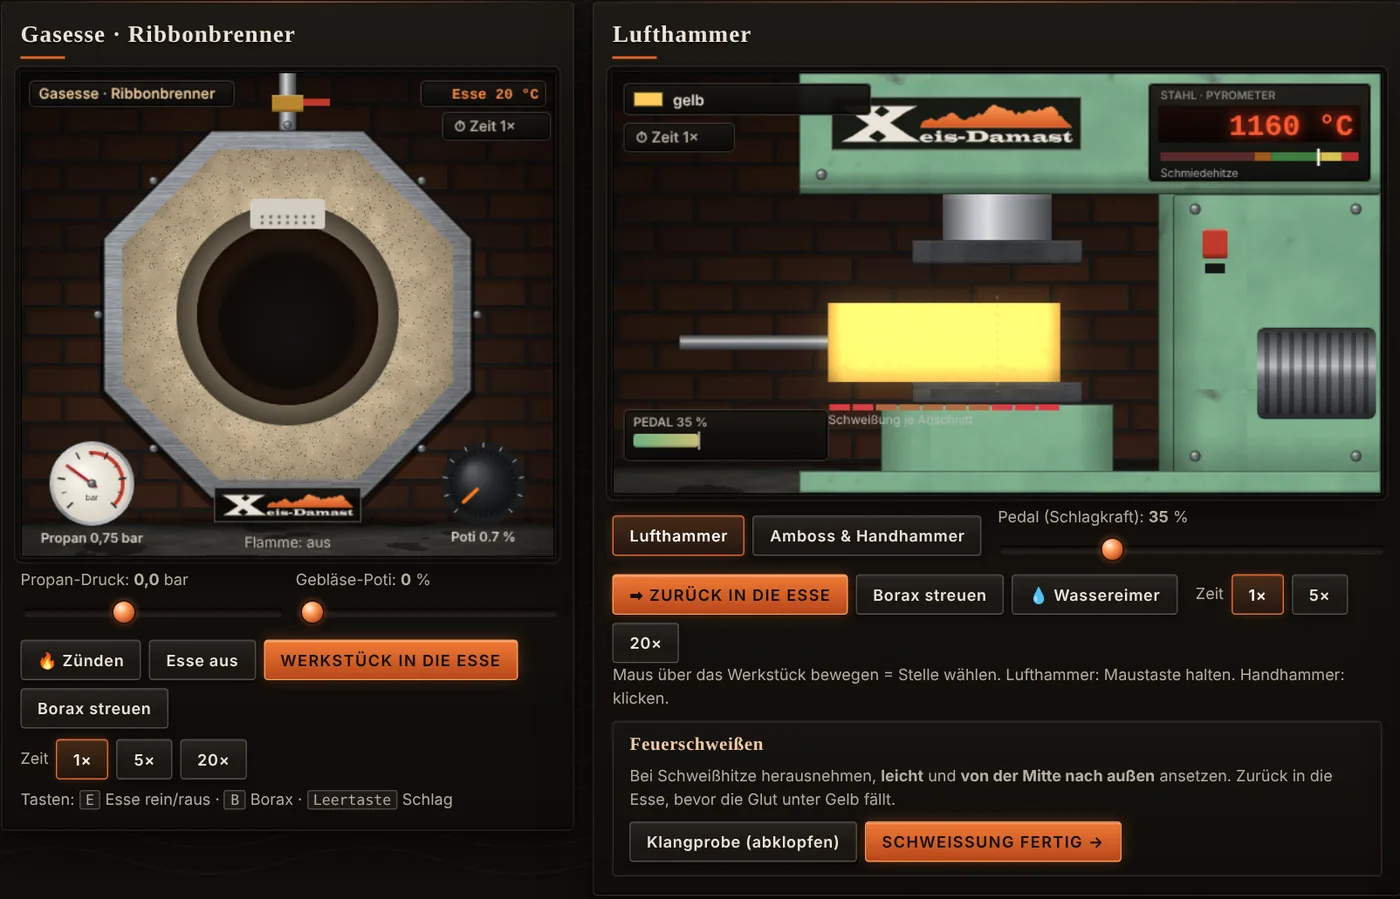
| Kopfzeile | Auftrag, Modus (Lehrling/Meister), Pyrometer ein/aus, Zeitraffer 1×/5×/20×, Neuer Auftrag, ◧ Infofenster, Vollversion. |
| Stufenleiste | Die 11 Arbeitsschritte. Die aktive Stufe ist orange markiert. Du gehst über die Knöpfe im Spiel weiter, nicht über die Leiste. |
| Arbeitsbereich | Maschinen und Werkstück der aktuellen Stufe mit ihren Knöpfen und Reglern. |
| Infofenster rechts | Arbeitsschritte (Checkliste mit Haken), Werkstück (Lagen, Glühfarbe, Temperatur, Zunder, Schweißung …), Lehrmeister (Hinweis zur Situation), Werkstattbuch (alles, was passiert ist). Jedes Fenster lässt sich über „ausblenden“ zuklappen; ◧ Infofenster oder Taste I blendet die ganze Spalte aus. |
Anzeigen im Hammerfenster: Glühfarbe (links oben), Pyrometer mit Temperatur und Farbskala (rechts oben), Feuerschweißung in Prozent mit 10 Säulen je Abschnitt (beim Schweißen), Pedal/Schlagkraft (links unten) und Zeitraffer.
Glühfarben (Richtwerte): Dunkelrot ca. 650 °C · Kirschrot ca. 800 °C · Orange ca. 950 °C · Gelb ca. 1100 °C · Hellgelb ca. 1250 °C (Schweißhitze) · Weiß/Funken über 1330 °C – der Stahl verbrennt.
Maus, Tasten, Zeitraffer
| Schmiede | Maus über das Werkstück = Stelle wählen. Lufthammer: Maustaste halten. Handhammer: klicken. Schlagkraft über den Pedal-Regler. |
| Leertaste | Ein Schlag an der gewählten Stelle (in Stationen: Hauptaktion) |
| E | Werkstück in die Esse / heraus |
| B | Borax streuen |
| I | Infofenster rechts ein-/ausblenden |
| Q / E | Beim Schleifen, Ätzen, Griffbau und der Abnahme: Werkstück um 15° drehen |
| Mausrad | Zoomen (Schleifen, Ätzen, Griff, Abnahme) |
| Rechte Maustaste oder Shift + ziehen | Ansicht verschieben |
| 3D-Ansicht | Ziehen = drehen, Mausrad = Zoom, Doppelklick = zurücksetzen |
| Esc | Werkstation schließen |
| Zeit 1× / 5× / 20× | Zeitraffer für Aufheizen, Abkühlen und Aushärten. Beim Schlagen auf 1× zurückschalten – sonst kühlt das Werkstück zu schnell aus. |
1 · Paketbau & Stahlwahl
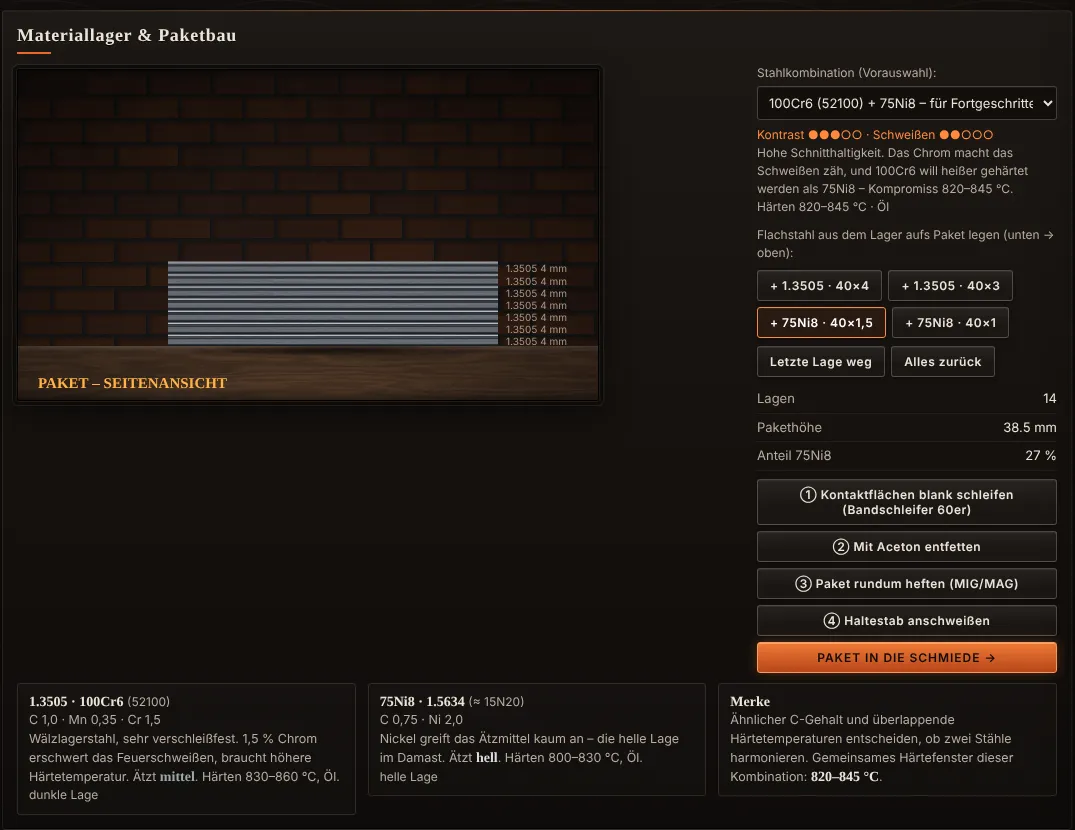
Stahlkombination (Vorauswahl): Oben im Paketbau wählst du, welche zwei Stähle du verschweißt. Dunkle Lage = kohlenstoff-/manganreicher Stahl, helle Lage = Nickelstahl 75Ni8. Die Wahl bestimmt Schweißverhalten, Härtefenster, Endhärte und Ätzbild.
| 1.2842 + 75Ni8 (Standard) | Kräftiger Kontrast, gutmütig. Härten 790–830 °C, Öl. |
| 1.2510 (O1) + 75Ni8 | Tiefschwarz, höchster Kontrast. Flächen müssen blitzblank sein. 790–820 °C. |
| C100S (≈1095) + 75Ni8 | Sehr scharf, schmales Härtefenster 790–815 °C. |
| C75S (≈1075) + 75Ni8 | Für Einsteiger, verzeiht am meisten. Etwas grauer. 800–835 °C. |
| 80CrV2 + 75Ni8 | Zäh, ideal für Outdoormesser. 800–830 °C. |
| 100Cr6 + 75Ni8 | Für Fortgeschrittene: Chrom erschwert das Schweißen, 820–845 °C. |
| 1.2842 + 80CrV2 | Ohne Nickel, nur feiner Schimmer (dezenter Damast). |
Lagen auflegen: Abwechselnd dunkel und hell, für den Anfang 11–17 Lagen, gesamt ca. 30–45 mm. Außen den dunklen Stahl. Zwei gleiche Stähle übereinander ergeben dort keine Linie.
- ① Kontaktflächen blank schleifen – Walzhaut und Zunder verschweißen nie.
- ② Mit Aceton entfetten – ab jetzt nur mit Handschuhen.
- ③ Rundum heften (MIG/MAG) – dicht geheftet kommt weniger Sauerstoff zwischen die Lagen.
- ④ Haltestab anschweißen – sonst rutscht das Paket unter dem Hammer weg.
- Paket in die Schmiede →
Die Gasesse
Ribbonbrenner mit Propan und Druckluftgebläse. Propan-Druck (0–2 bar) bestimmt die Leistung, das Gebläse-Poti (0–100 %) die Luftmenge. Die Werte stehen über den Reglern, das Manometer und der Drehknopf zeigen sie an der Esse.
| Zünden | Poti ca. 15 %, Propan ca. 0,3 bar, dann „Zünden“. Nie Gas ohne Flamme offen lassen – Verpuffung. |
| Schweißhitze | Propan 0,9–1,1 bar. Poti so, dass kleine orange Flammenzungen aus der Öffnung kommen (leicht reduzierend) – das schützt vor Zunder. |
| Schmiedehitze | ca. 0,8–1,0 bar |
| Klinge schmieden | ca. 0,6–0,7 bar |
| Normalisieren / Härten | ca. 0,3–0,35 bar – nicht überhitzen |
| Spannungsarmglühen | ca. 0,2 bar (600–680 °C) |
Zu viel Luft (oxidierende Flamme) macht viel Zunder, zu wenig Luft rußt. Der Zeitraffer hilft beim Aufheizen.
2 · Feuerschweißen
- Paket in die Esse („Werkstück in die Esse“ oder E), bis Kirschrot–Orange aufheizen.
- Herausnehmen, Borax streuen (B) – er schmilzt glasig und löst Zunder. Sofort zurück.
- Auf Schweißhitze durchwärmen: hellgelb, ca. 1230–1300 °C. Pyrometer zeigt „Schweißhitze“.
- Herausnehmen, Lufthammer, Pedal 25–35 %. Zuerst Abschnitt 5–6 (Mitte), dann nach außen – so wird der Borax hinausgedrückt.
- Unter Gelb (ca. 1150 °C) sofort zurück in die Esse. Wiederholen, bis alle Säulen der Feuerschweiß-Anzeige grün sind.
- Klangprobe: hell = verschweißt, dumpf = Hohlstelle. Dann „Schweißung fertig →“.
3 · Strecken & Stapeln
Bei Orange bis Gelb (950–1150 °C) mit Pedal 40–70 % gleichmäßig über die ganze Länge strecken. Unter Kirschrot (ca. 800 °C) sofort zurück in die Esse – sonst Kantenrisse.
✂ Trennen (Station): heiß mit dem Schrotmeißel am Amboss oder kalt mit der Flex in 2, 3 oder 4 Teile. Dann die Schnittflächen kalt blank schleifen, stapeln, heften – und wieder feuerschweißen. Jeder Durchgang vervielfacht die Lagen. Wenn die Lagenzahl zum Auftrag passt: „Weiter zur Musterbildung →“.
4 · Muster
| Wilder Damast | Bei Orange–Gelb mit dem Hammer kräftig an wechselnden Stellen schlagen – die Lagen werden wellig. |
| Federdamast | Station Hochkant spalten: bei hellgelber Glut den Keil mittig ansetzen, ca. ⅔–¾ tief spalten, zuschmieden, erneut verschweißen. Ab ca. 60 Lagen. |
| Leiterdamast | Station Rillen schleifen: kalt mit der Kontaktrolle Querrillen, gleichmäßig, ca. ⅓ der Dicke tief. Dann flach schmieden. |
| Raindrop | Station Löcher bohren: Ø 6 mm, 700–800 U/min, Schneidöl, Sacklöcher 7–8 mm. Dann flach schmieden, bis die Löcher zu sind. |
| Rosendamast | Station große Löcher bohren: Ø 10–12 mm, 400–450 U/min, Tiefe 8–10 mm. Flach schmieden – die Lagen legen sich als Rosen um die Löcher. |
| Torsionsdamast | Zum Vierkant schmieden, Station Verdrehen: im Schraubstock mit dem Wendeeisen 6–10 Umdrehungen bei Orange–Gelb, mehrmals nachwärmen. Dann flach schmieden. |
Ist das Paket zu heiß zum Bohren oder Schleifen, erscheint ein Hinweis – an der Luft (Zeitraffer) oder im 💧 Wassereimer abkühlen. Vorsicht: aus der Glut ins Wasser kann reißen.
5 · Klinge schmieden
Esse auf 0,6–0,7 bar. Spitze und Fasen anschmieden, die Schneide dünn ausziehen, aber ca. 1 mm stehen lassen. Die Form kommt aus dem Xeisdamast Messerkreator. Erl: Küchenmesser bekommen ein Steckerl, alle anderen einen Vollerl. Unter Kirschrot nicht mehr schlagen.
6 · Normalisieren & Nietlöcher
Esse auf ca. 0,35 bar (820–880 °C). Drei Zyklen: jeweils knapp über Kirschrot (Magnet haftet nicht mehr), herausnehmen, an der Luft unter die Dunkelglut abkühlen – jeder Zyklus etwas kühler. Das macht das Korn fein und baut Spannungen ab.
Bei Vollerl jetzt die Nietlöcher an der Ständerbohrmaschine bohren: 3 × Ø 5 mm, ca. 950 U/min, körnen, Schneidöl. Gehärtet geht das nicht mehr.
7 · Härten & Anlassen
- Esse auf ca. 0,3 bar, Härteöl auf 50–60 °C vorwärmen.
- Klinge gleichmäßig auf das Härtefenster der gewählten Stahlkombination bringen (Standard 790–830 °C) und ca. 1 Minute durchwärmen.
- Zügig senkrecht ins Öl, leicht auf und ab bewegen. Kein Wasser – Härterisse und Verzug.
- Sofort 2× anlassen: je 1 h bei 180–200 °C im Backofen, dazwischen abkühlen.
- Feilentest: die Feile muss an der Schneide abrutschen.
Ging es schief? Mit „Zurück: neu härten“ (auch vom Schleifen aus) spannungsarm glühen (600–680 °C, ca. 1 Minute, Esse ca. 0,2 bar, langsam an der Luft abkühlen) und dann neu härten. Kostet etwas Punkte, weil das Material leidet.
8 · Schleifen
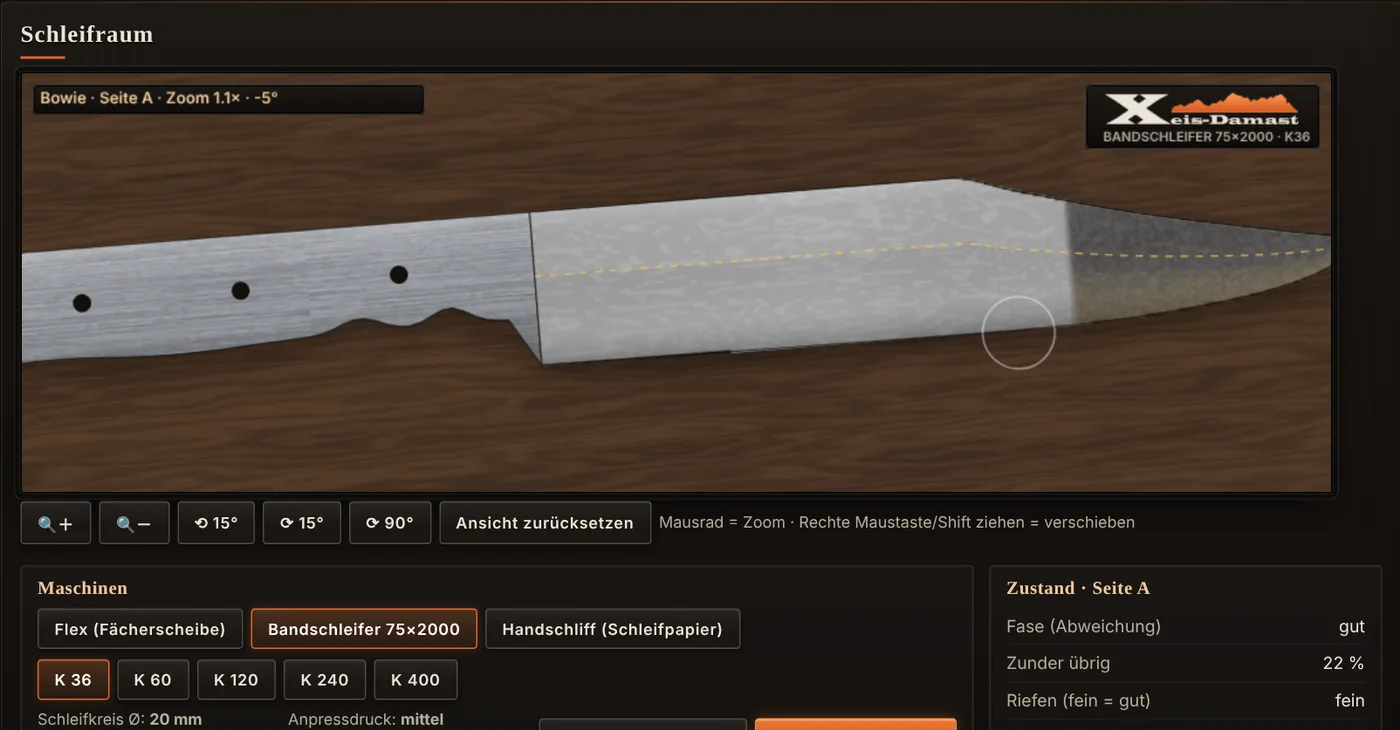
- Flex (Fächerscheibe): nur den Zunder runter, wenig Druck.
- Flachschleifmaschine: beide Flächen planen.
- Bandschleifer 36 → 60 → 120: Fase von der Schneide her bis zur gestrichelten Linie. Gelb = noch zu wenig, grün = passt, rot = zu tief, blau = angelaufen.
- „⟲ Klinge wenden“ und Seite B genau gleich schleifen – sonst sitzt die Schneide nicht mittig.
- 240 → 400, zum Schluss Handschliff P400–P800 längs.
| Schleifkreis | Klein = präzise, groß = schnell. |
| Anpressdruck | Mehr Druck = schneller, aber heißer und gröbere Riefen. |
| Bänder | Ein Band hält ca. 4 Minuten Dauerschliff. Zustand rechts (z. B. „scharf · 94 %“). Stumpfe Bänder schleifen langsamer und heizen stärker – „Neues Band auflegen“. |
| Kühlen | Gehärtet oft „Klinge in Wasser kühlen“. Blau angelaufen = Härte dort weg. |
| Wellenschliff | Beim Brotmesser die Wellen mit der kleinen Kontaktrolle einschleifen. |
9 · Ätzen
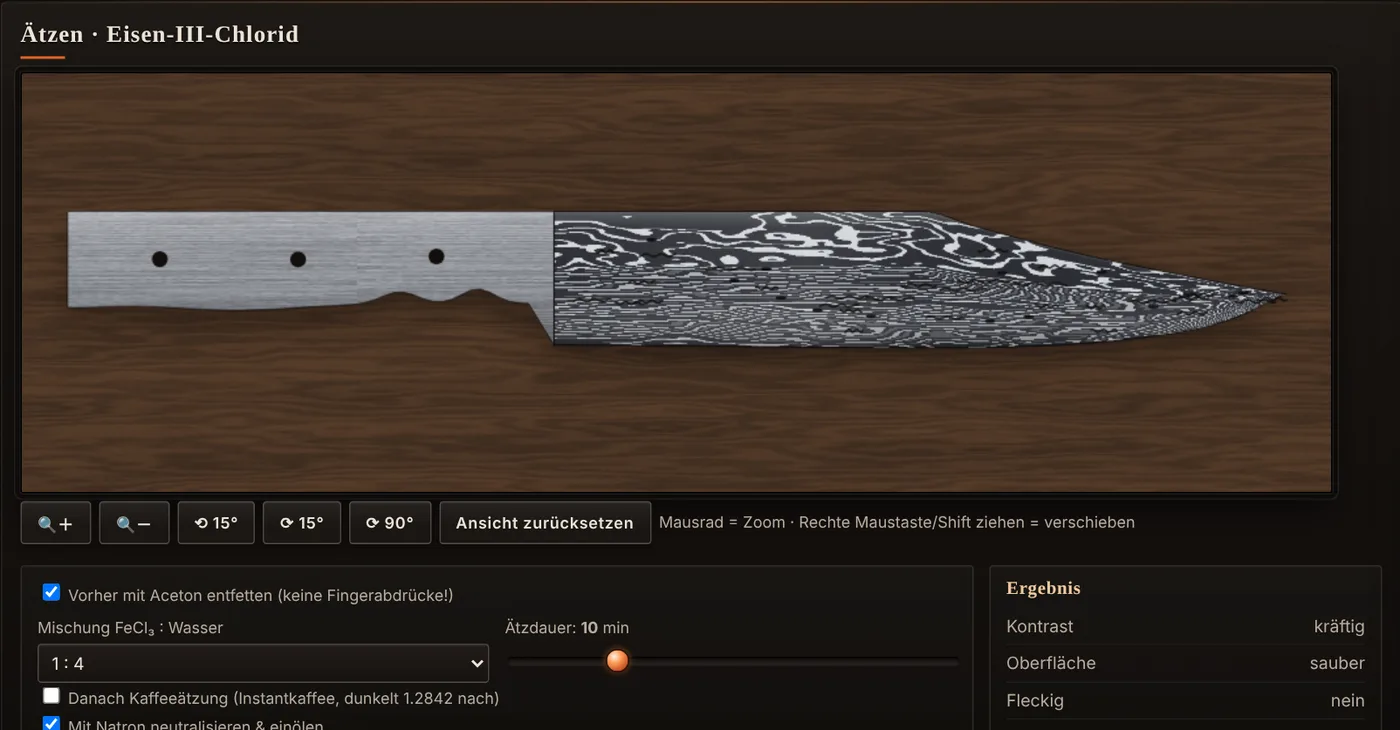
- Mit Aceton entfetten (keine Fingerabdrücke).
- Eisen-III-Chlorid 1:4 mit destilliertem Wasser, 8–12 Minuten.
- Optional Kaffeeätzung über Nacht – macht die dunklen Lagen tiefschwarz.
- Mit Natron neutralisieren und einölen – sonst Flugrost.
- „ÄTZEN!“, Ergebnis prüfen, „Weiter“. Zu flau? „Zurück: neu anschleifen“.
10 · Griffbau
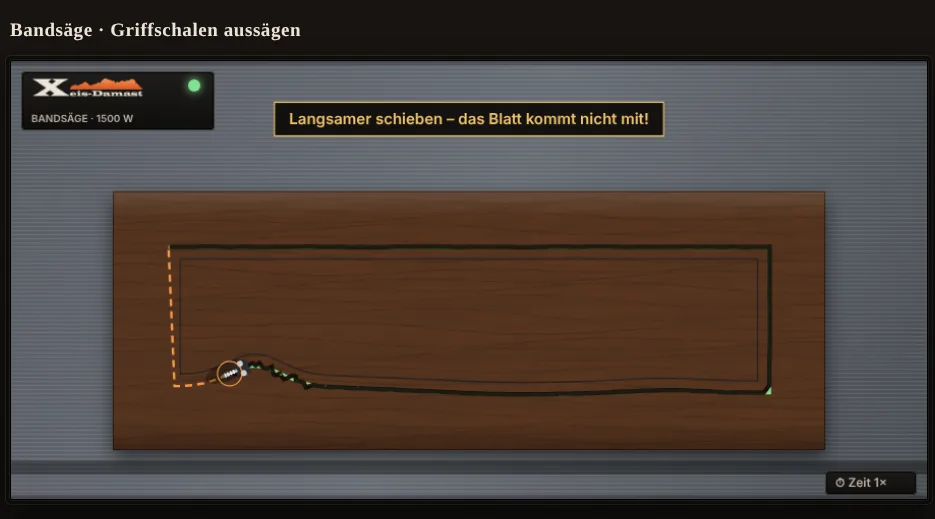
- Auswahl: Griffmaterial, Griffform und Zwischenstück laut Auftrag.
- Bandsäge: Säge einschalten, dann die orange Schnittlinie wie mit einem Stift nachfahren – rundum. Ruhig führen: Wer zu schnell schiebt, lässt das Blatt verlaufen. Nie in die Bleistiftkontur sägen. Lehrlingsmodus: Führungshilfe lässt den Schnitt auf der Linie einrasten. Gesägtes wird grün, ab 95 % „Fertig“ – die Schalen fallen mit 3 mm Zugabe zur Kontur aus dem Brett und werden danach am Bandschleifer fertig geformt./li>
- Bohren (Vollerl): Erl als Schablone aufspannen und durch die Erl-Löcher bohren. Küchenmesser: Block zuschneiden und Erl-Loch bohren (Erl ca. 6 mm).
- Kleben: Klinge abkleben, Klebeflächen mit 80er anrauen, entfetten, 2K-Epoxid 1:1 anmischen, Stifte einsetzen, zwingen, 24 h aushärten.
- Formen am Bandschleifer (60er): am Rand entlangfahren, die grüne Linie ist die Sollform. Fester Druck geht schneller, verbrennt aber das Holz.
- Feinschliff & Öl: von Hand bis P600, dann Oberfläche (z. B. Hartöl).
11 · Abnahme & Bewertung
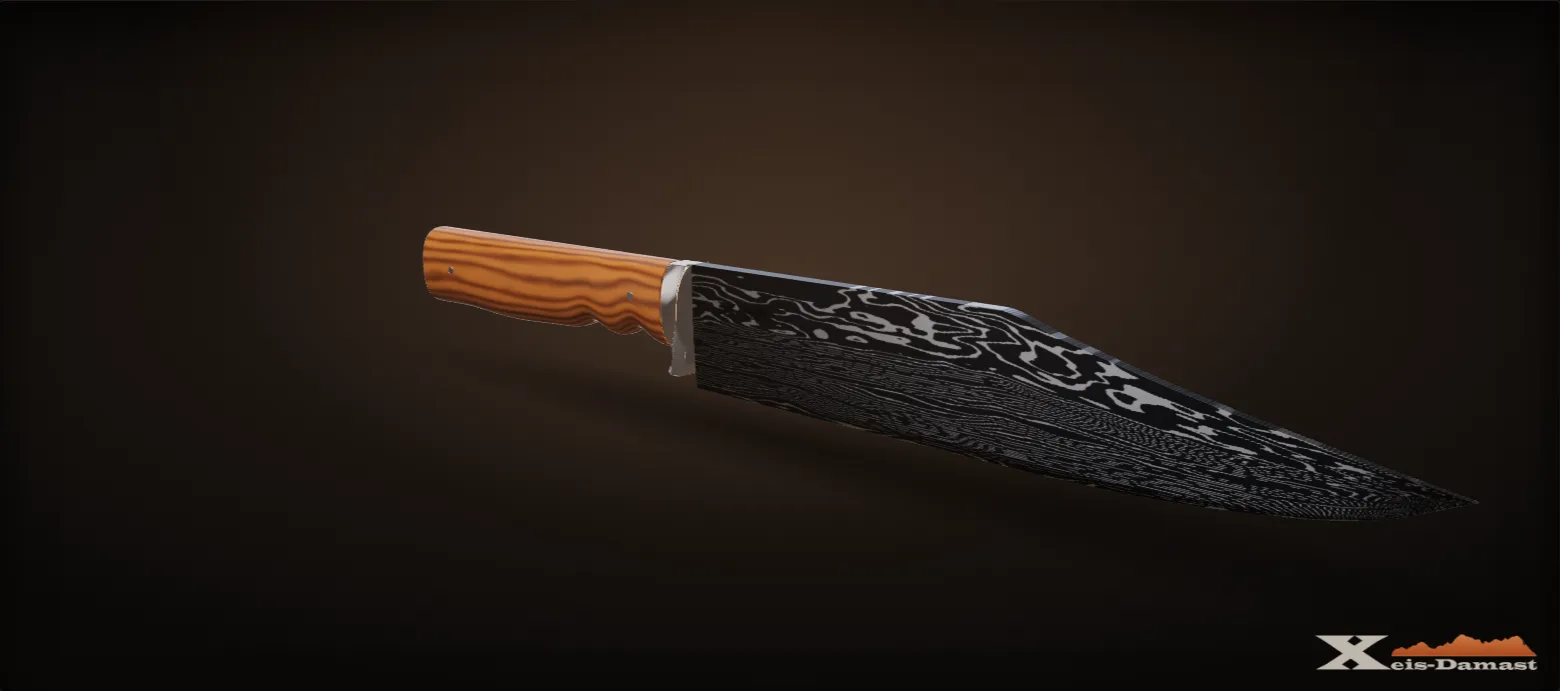
Das Prüfprotokoll vergibt höchstens 100 Punkte in sechs Bereichen. Abzüge zählen nur bis zur Höchstpunktzahl des jeweiligen Bereichs.
| Feuerschweißen & Schmieden · 25 | Kaltschweißstellen, Einschlüsse, Risse, verbrannter Stahl, Korn |
| Auftrag · 10 | Muster und Lagenzahl laut Auftrag |
| Wärmebehandlung · 20 | Normalisieren, Härte, Anlassen, Verzug, Wiederholungen |
| Schleifen · 20 | Fasengeometrie, Schneide, Zunder, Mittigkeit, Riefen, Anlauffarben |
| Ätzen · 10 | Kontrast, Überätzung, Flecken, Flugrost |
| Griff · 15 | Form, Auftrag, Stifte/Erl, Verklebung, Kratzer, Brandflecken, Oberfläche |
Noten: ab 85 Meisterstück · ab 65 Gesellenstück · ab 45 Gebrauchsmesser · darunter Ausschuss (der Kunde nimmt das Messer nicht).
Werkstationen im Detail
Stationen öffnen sich als eigenes Fenster. Links das Werkstück, rechts Anleitung, Knöpfe und Zustand. Schließen mit „✕ Schließen“ oder Esc.
| ✂ Trennen | Schrotmeißel (ab Orange): auf die Anrisslinie klicken = ein Schlag, über die ganze Breite arbeiten. Flex (kalt): Maustaste halten und langsam entlang der Linie fahren – zu schnell verkantet die Scheibe. Zwischen ca. 250 und 820 °C geht beides nicht. |
| Hochkant spalten | Bei hellgelber Glut den Keil mit der Maus mittig ansetzen, dann schlagen (klicken oder Leertaste). ⅔–¾ tief, nicht durch. Keil ziehen, zuschmieden. |
| Rillen schleifen | Paket kalt. Kontaktrolle Ø 200 mm: Maustaste über dem Paket halten = Rille schleifen. Gleichmäßige Abstände, Tiefe ca. ⅓ der Dicke. |
| Bohren | Bohrer-Ø, Drehzahl (Riemenstufe) und Tiefenanschlag einstellen. Rechts ein Loch anklicken, körnen, Schneidöl auftragen. Links den Hebel: Maustaste halten = Vorschub, zwischendurch loslassen, damit die Späne brechen. Zu hohe Drehzahl oder trocken = Bohrer läuft blau an. |
| Verdrehen | Maustaste halten und im Kreis um das Wendeeisen ziehen. Unter Orange nachwärmen. |
| Bandsäge | Säge EIN, orange Linie nachfahren, Vorschub ruhig halten. |
Demo, Vollversion, Spielstand
| Demo | Kompletter Ablauf mit Jagdmesser, Wildem Damast, Standard-Stahlkombination und Lehrlingsmodus. |
| Vollversion | Alle Messerformen, Muster und Stahlkombinationen, Meistermodus, 3D-Ansicht. „★ Vollversion freischalten“ → „Jetzt kaufen“ – der Schlüssel erscheint nach der Zahlung automatisch. |
| Weitere Geräte | Bis zu 3 Geräte: im selben Dialog den Schlüssel XD-XXXX-XXXX-XXXX-XXXX eingeben. |
| Schlüssel verloren | „Schlüssel verloren?“ → Bestellnummer txn_… aus der Bestätigungsmail eingeben. |
| Offline | Die Vollversion läuft bis zu 30 Tage ohne Internet weiter. |
| Spielstand | Wird automatisch im Browser gespeichert (alle 10 s und bei jedem Stufenwechsel). Beim nächsten Öffnen geht es dort weiter. Browserdaten löschen = Spielstand weg. |
Probleme & Tipps
| Es passiert nichts beim Hammer | Werkstück noch in der Esse? Ist es zu kalt (Pyrometer)? Zeitraffer auf 1×. |
| Schweißung geht nicht voran | Unter Schweißhitze, kein Borax oder Paket nicht blank/entfettet. Die Feuerschweiß-Anzeige zeigt „zu kalt“ oder „hält nicht“. |
| Viele Kaltschweißstellen | Schweißung erst beenden, wenn alle 10 Säulen grün sind. Klangprobe machen. |
| Klinge reißt beim Härten | Wasser statt Öl, Öl zu kalt, oder aus der Glut ins Wasser gekühlt. |
| Klinge wird nicht hart | Unter dem Härtefenster der Stahlkombination oder zu kurz durchgewärmt. |
| Blau angelaufen | Zu viel Druck oder stumpfes Band beim Schleifen – öfter kühlen, Band wechseln. |
| Muster flau | Ätzzeit zu kurz, nicht entfettet – Kaffeeätzung hilft. Bei 1.2842 + 80CrV2 ist wenig Kontrast normal. |
| Infos verdeckt | Infofenster einzeln zuklappen oder mit I ganz ausblenden. |
Fragen und Schullizenzen: office@nexgen-itsec.com · Xeisdamast, Admont · www.xeisdamast.at